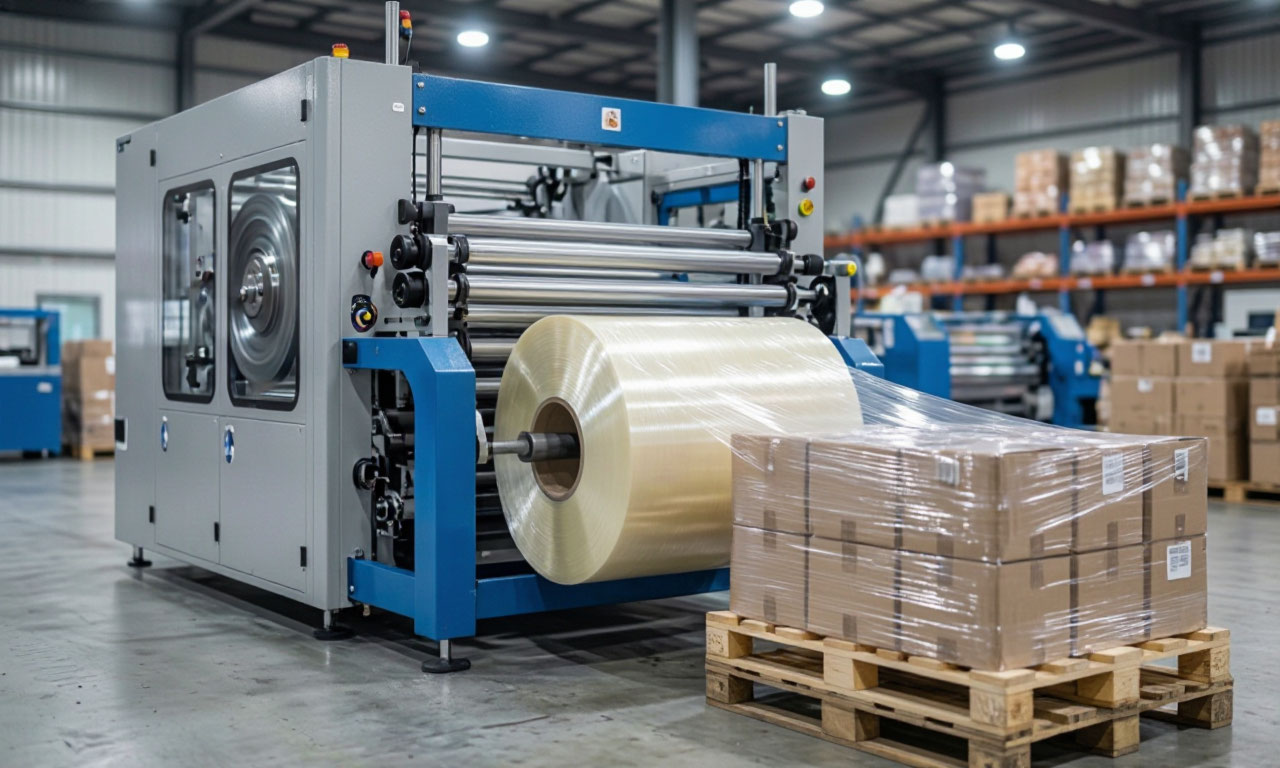
Стретч-пленка давно перестала быть вспомогательным материалом и превратилась в ключевой элемент логистической цепочки. От качества паллетирования напрямую зависит сохранность груза при транспортировке, скорость обработки на складе и итоговая себестоимость доставки. Упаковочные станки, работающие со стретч-пленкой, представляют собой сложные электромеханические системы, где каждый узел решает конкретную задачу. Понимание того, как устроены эти машины https://torteam.ru и какие параметры влияют на результат, позволяет не только грамотно подобрать оборудование, но и существенно сократить эксплуатационные расходы.
Паллетообмотчик как основа упаковочной системы
Паллетообмотчик станок, предназначенный для фиксации груза на поддоне с помощью стретч-пленки. Принцип работы большинства моделей строится на вращении поворотного стола, на который устанавливается паллета с грузом, при одновременном вертикальном перемещении каретки с рулоном пленки. Такая кинематика обеспечивает спиральную обмотку по всей высоте груза, создавая равномерное обтягивающее усилие.
Конструктивно паллетообмотчик состоит из нескольких ключевых узлов:
- поворотной платформы с приводом;
- вертикальной колонны;
- каретки намотки;
- системы управления;
- датчиков.
В полуавтоматических моделях оператор вручную устанавливает паллету на стол и запускает цикл, после чего машина выполняет обмотку по заданной программе. Автоматические версии дополняются конвейерными системами подачи и выгрузки паллет, что позволяет встраивать их в поточные линии.
Отдельную категорию составляют мобильные паллетообмотчики, которые не требуют перемещения груза на поворотный стол. Такие машины самостоятельно перемещаются вокруг неподвижной паллеты, обматывая ее пленкой. Мобильные модели особенно востребованы на складах с ограниченным пространством или при упаковке крупногабаритных грузов, которые сложно перемещать. Тип каретки в мобильных обмотчиках может быть механическим (фрикционный тормоз) или электромагнитным (EB), что определяет способ регулирования натяжения пленки.
При выборе паллетообмотчика стоит обращать внимание на максимальную высоту обмотки, допустимый вес груза, диаметр поворотного стола и тип каретки. Для стандартных европаллет оптимальным решением считается стол диаметром 1500–1650 мм и полезная высота обмотки 2000–2200 мм. Если предполагается упаковка грузов высотой более 2500 мм, потребуется модель с увеличенной колонной и соответствующим запасом прочности привода.
Преднатяжение пленки: экономия без потери прочности
Преднатяжение, или пре-стретч, функция предварительного растяжения пленки до момента ее контакта с грузом. Реализуется она в каретке намотки: пленка протягивается между двумя прорезиненными валами, вращающимися с разной угловой скоростью. За счет разницы скоростей материал растягивается по длине, при этом ширина полотна сужается незначительно - менее чем на 8%.
Смысл преднатяжения заключается в использовании так называемой «памяти» стретч-пленки. Молекулярная структура LLDPE (линейного полиэтилена низкой плотности) позволяет материалу растягиваться и затем стремиться вернуться к исходным размерам. Когда растянутая пленка обматывает груз, она создает постоянное обжимающее усилие, которое фиксирует паллету даже при вибрациях и толчках во время перевозки.
Коэффициент преднатяжения выражается в процентах. Значение 300% означает, что метр пленки после каретки превращается в три метра. Современные паллетообмотчики оснащаются моторизованными каретками с предрастяжением до 300%, что позволяет экономить от 30 до 70% пленки по сравнению с ручной обмоткой или бюджетными моделями без пре-стретча.
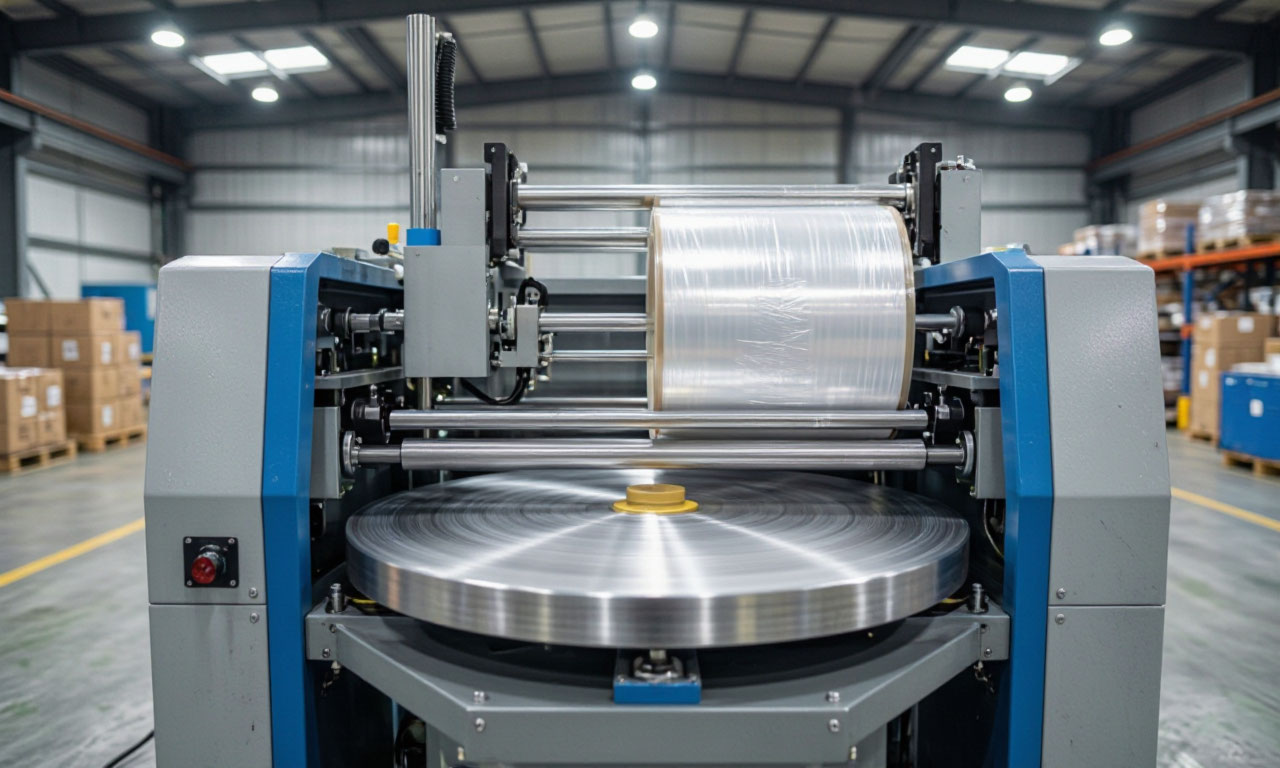
Практический совет: для машинной пленки толщиной 20–23 мкм оптимальным считается преднатяжение в диапазоне 200–250%. Превышение этого значения ведет к истончению полотна и снижению прочности на разрыв, особенно при упаковке грузов с острыми углами. Если груз имеет выступающие элементы, разумнее снизить преднатяжение до 150–180% и компенсировать фиксацию увеличением количества витков.
Верхнее прижимное устройство: стабилизация нестабильного груза
Верхнее прижимное устройство представляет собой механизм, который фиксирует груз сверху во время обмотки. Необходимость в таком узле возникает при упаковке легких, высоких или неустойчивых штабелей, склонных к смещению при вращении поворотного стола. Прижим опускается на верхнюю плоскость паллеты и удерживает отдельные грузовые единицы от опрокидывания.
Конструктивно прижим выполняется в двух вариантах: механический и пневматический. Механический приводится в движение отдельным электродвигателем и обеспечивает стабильное усилие прижима. Пневматический вариант работает от сжатого воздуха и позволяет точнее дозировать давление, что критично для хрупких грузов. Некоторые модели оснащаются прижимом с регулировкой высоты, что позволяет адаптировать устройство под паллеты разной высоты.
Важно понимать, что верхний прижим не является универсальным решением. Для тяжелых и устойчивых грузов его использование нецелесообразно, поскольку дополнительные механизмы усложняют конструкцию и увеличивают энергопотребление. Прижим оправдан в тех случаях, когда паллета формируется из коробок разной высоты, пеноблоков, мешков или других единиц, которые могут сместиться под действием центробежной силы при вращении стола.
При эксплуатации паллетообмотчика с верхним прижимом следует регулярно проверять состояние контактной поверхности - она не должна иметь острых кромок, способных повредить упаковку. Оптимальное усилие прижима подбирается экспериментально: оно должно быть достаточным для фиксации груза, но не приводить к деформации верхних коробок.
Количество витков и программа обмотки
Количество витков - один из главных параметров, определяющих надежность упаковки. Современные паллетообмотчики позволяют независимо программировать число витков в нижней части паллеты, в верхней части и на промежуточных высотах. Такая гибкость необходима потому, что разные зоны паллеты испытывают различные нагрузки при транспортировке.
Нижняя часть паллеты, как правило, требует большего количества витков, поскольку именно здесь возникают максимальные сдвиговые нагрузки при торможении и трогании с места. Верхняя часть нуждается в усиленной фиксации для предотвращения разваливания штабеля. Промежуточные витки усиления применяются на участках, где груз имеет наибольшую склонность к смещению - например, на стыках между ярусами коробок.
Программа обмотки набор параметров, которые машина выполняет в автоматическом режиме. Типовая программа включает направление движения каретки (вверх-вниз, только вверх или только вниз), количество витков в каждой зоне, скорость вращения стола и скорость перемещения каретки. Продвинутые модели поддерживают до 99 программ, что позволяет быстро переключаться между различными типами грузов без перенастройки.
Отдельного внимания заслуживает функция жгутирования - сжатия полотна пленки в узкий жгут для создания усиливающих витков. Такая опция полезна при упаковке тяжелых паллет, где требуется дополнительная механическая прочность обвязки. Жгут формируется автоматически, что избавляет оператора от необходимости использовать дополнительные материалы.
Усилие натяжения пленки: баланс между фиксацией и сохранностью груза
Усилие натяжения определяет, с какой силой пленка прижимается к грузу. Недостаточное натяжение приводит к смещению упаковки и потере стабильности паллеты. Чрезмерное - к деформации груза, разрыву пленки или выдавливанию содержимого коробок. Современные паллетообмотчики регулируют этот параметр с панели управления, а в автоматических моделях - через замкнутую систему ПИД-регулирования с точностью до ±2,5%.
Для разных типов грузов рекомендуются различные значения усилия. Легкие стабильные грузы весом до 500 кг требуют натяжения в диапазоне 20–30 Н. Тяжелые паллеты с острыми краями нуждаются в более высоком натяжении, но при этом пленка должна обладать достаточной прочностью на разрыв, чтобы не порваться на углах. Здесь важно учитывать, что усилие натяжения распределяется неравномерно: на углах оно возрастает, а на плоских участках снижается.
Раздельная регулировка натяжения при подъеме и опускании каретки - полезная функция, которая позволяет оптимизировать расход пленки. При движении вверх обычно требуется меньшее натяжение, поскольку пленка ложится на груз под собственным весом. При движении вниз натяжение увеличивают для более плотного обжатия. Некоторые модели позволяют настраивать этот параметр отдельно для каждого направления.
Практическая рекомендация: перед запуском серийной упаковки нового типа груза проведите тестовую обмотку с минимальным натяжением, постепенно увеличивая его до появления признаков деформации. Оптимальное значение максимальное натяжение, при котором груз не смещается и не деформируется. Для машинной пленки толщиной 20–23 мкм критическим считается усилие свыше 85 Н, при котором возможен обрыв полотна.
Фотоэлемент: автоматическое определение высоты груза
Фотоэлемент в паллетообмотчике выполняет функцию датчика высоты груза. Принцип работы прост: оптический сенсор отслеживает верхнюю границу паллеты, и когда каретка с пленкой достигает этой точки, система подает сигнал на изменение направления движения или завершение цикла. Это избавляет оператора от необходимости вручную задавать высоту обмотки для каждой паллеты.
Современные фотоэлементы обладают функцией задержки срабатывания, которая позволяет регулировать верхний перехлест пленки. Задержка задает, на сколько миллиметров или секунд каретка продолжит движение вверх после обнаружения верхней точки груза. Это особенно полезно при упаковке паллет с неровной верхней поверхностью, где оптический датчик может сработать преждевременно.
Некоторые модели паллетообмотчиков поддерживают работу без фотоэлемента - в этом случае высота груза задается вручную в программе обмотки. Такой режим востребован при упаковке грузов, которые плохо отражают свет (черные или прозрачные поверхности) или имеют сложную геометрию, затрудняющую работу датчика.
Фотоэлементы также используются в системах безопасности: они останавливают каретку при обнаружении препятствий в зоне обмотки. Регулярная очистка оптических поверхностей от пыли и загрязнений - обязательная процедура технического обслуживания, поскольку загрязненный сенсор может давать ложные сигналы и нарушать цикл обмотки.
Каретка намотки: сердце упаковочного станка
- Каретка намотки узел, в котором размещается рулон стретч-пленки и механизмы, обеспечивающие ее подачу и натяжение. Каретка перемещается по вертикальной колонне, синхронизируя свое движение с вращением поворотного стола. Именно от конструкции каретки зависят ключевые эксплуатационные характеристики паллетообмотчика: максимальное преднатяжение, точность регулировки натяжения и скорость работы.
- Механические каретки с фрикционным тормозом - наиболее простой и надежный вариант. Натяжение пленки регулируется путем изменения силы прижатия тормозных колодок, что задается вручную или с панели управления. Такие каретки дешевле в обслуживании, но уступают моторизованным аналогам в точности и стабильности натяжения.
Моторизованные каретки оснащаются отдельным двигателем предварительного растяжения, который протягивает пленку через систему валов с заданной скоростью. Электромагнитные каретки (тип EB) используют электромагнитную муфту для регулировки натяжения, что позволяет изменять усилие в широком диапазоне без механического вмешательства. Двойные каретки с двумя рулонами удваивают производительность, но требуют более сложной системы синхронизации.
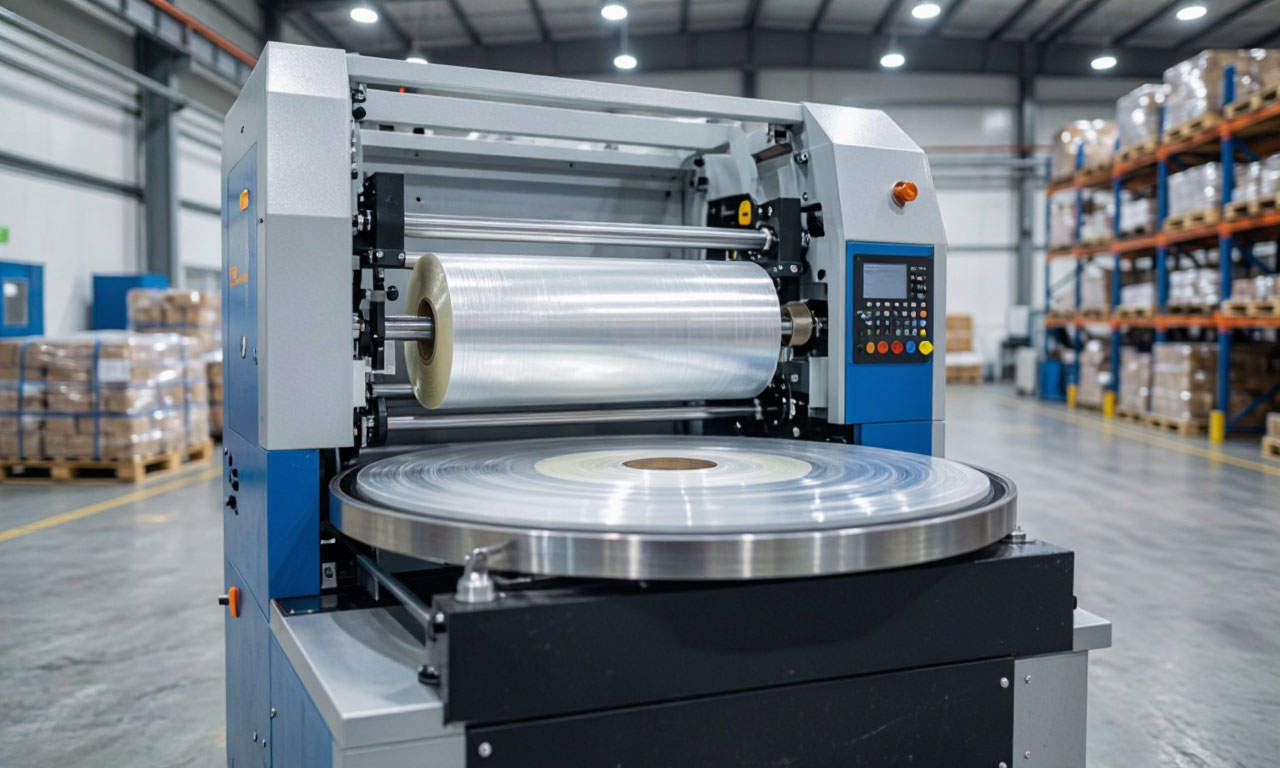
Скорость перемещения каретки обычно регулируется в диапазоне от 1 до 6 м/мин, а в некоторых моделях достигает 10 м/мин. Раздельная регулировка скорости при подъеме и опускании позволяет оптимизировать время цикла: при движении вверх каретка может подниматься быстрее, а при опускании - медленнее, обеспечивая более плотную укладку витков.
При выборе паллетообмотчика стоит отдавать предпочтение моделям с возможностью замены каретки без демонтажа всей колонны. Это упрощает обслуживание и позволяет адаптировать машину под разные типы пленки. Рулоны стандартной ширины 500 мм подходят для большинства кареток, однако для узких грузов могут потребоваться рулоны шириной 250–300 мм.
Толщина намотки и выбор пленки
Толщина стретч-пленки измеряется в микронах и напрямую влияет на прочность упаковки и расход материала. Для ручной обмотки обычно используют пленку толщиной 17–23 мкм, для машинной - 20–30 мкм. Более тонкая пленка экономичнее, но хуже выдерживает динамические нагрузки и чаще рвется на острых углах.
Выбор толщины определяется характером груза. Легкие и ровные коробки одного размера можно упаковывать пленкой 12–15 мкм при коротких маршрутах доставки. Универсальный диапазон для большинства складских задач - 17–20 мкм. Тяжелые паллеты с острыми краями, строительные материалы, бордюрная плитка требуют пленки толщиной 23 мкм и выше.
Толщина намотки рулона еще один параметр, который влияет на эксплуатацию. Рулоны машинной пленки обычно содержат от 100 до 300 метров полотна. Чем толще пленка, тем меньше метров в рулоне при одинаковом весе. При расчете расхода материала удобно пользоваться формулой, учитывающей коэффициент престрейча и коэффициент перекрытия витков.
Для машинной обмотки оптимальна пленка с гарантированным престрейчем не менее 200%. Такая пленка имеет стабильную молекулярную структуру и предсказуемое поведение при растяжении. Дешевая пленка без гарантированного престрейча может растягиваться неравномерно, что приводит к разрывам и повышенному расходу материала.
Угол перекрытия: спираль, которая держит груз
Угол перекрытия степень наложения соседних витков пленки при спиральной обмотке. Стандартным считается перекрытие в диапазоне 40–60%. При таком наложении каждый последующий виток перекрывает предыдущий примерно наполовину, создавая двойной слой пленки на большей части поверхности груза.
Перекрытие менее 30% приводит к образованию разрывов в упаковке и снижению стабильности паллеты. Груз может сместиться через незакрытые участки, особенно при вибрациях во время транспортировки. Слишком большое перекрытие (более 70%) ведет к перерасходу пленки без существенного улучшения фиксации.
Угол перекрытия задается соотношением скорости вращения поворотного стола и скорости перемещения каретки. Если каретка движется медленно, а стол вращается быстро, витки ложатся плотно с большим перекрытием. Увеличение скорости каретки уменьшает перекрытие и ускоряет цикл обмотки. Оптимальное соотношение подбирается экспериментально для каждого типа груза.
Для грузов сложной формы с выступающими элементами рекомендуется увеличивать перекрытие до 60–70% в проблемных зонах. Некоторые паллетообмотчики поддерживают программирование угла перекрытия для разных участков по высоте, что позволяет создавать зоны усиленной обмотки без перерасхода пленки на всей паллете.
| Параметр | Рабочий диапазон | Оптимальное значение | На что влияет | Риск при превышении |
|---|---|---|---|---|
| Преднатяжение пленки | 150–300% | 200–250% | Экономия материала, обжимающее усилие | Истончение полотна, обрыв на углах |
| Усилие натяжения | 20–85 Н | 20–30 Н для легких грузов | Плотность обжатия паллеты | Деформация груза, разрыв пленки |
| Количество витков в нижней зоне | 2–5 | 3 | Защита от сдвиговых нагрузок | Перерасход пленки, рост времени цикла |
| Угол перекрытия | 30–70% | 40–60% | Стабильность упаковки | Перерасход пленки без выигрыша в фиксации |
| Толщина пленки | 12–30 мкм | 17–20 мкм | Прочность упаковки, расход материала | Рост стоимости упаковки |
| Скорость каретки | 1–10 м/мин | 1–6 м/мин | Плотность укладки витков, время цикла | Снижение перекрытия, разрывы полотна |
Практические рекомендации по настройке и эксплуатации
Настройка паллетообмотчика начинается с калибровки фотоэлемента под конкретный тип груза. Если верхняя поверхность паллеты имеет темный цвет или неоднородную структуру, стоит увеличить задержку срабатывания датчика или перейти в ручной режим задания высоты. Это предотвратит преждевременное завершение цикла и обеспечит полное покрытие груза.
- Преднатяжение и усилие натяжения следует настраивать в паре. Высокое преднатяжение позволяет использовать более тонкую пленку, но требует тщательной настройки натяжения во избежание разрывов. Для начала работы рекомендуется установить преднатяжение 200%, натяжение - 30 Н и количество витков - по три в нижней и верхней зонах. Затем, в зависимости от поведения груза, параметры корректируются.
- Регулярное техническое обслуживание включает проверку состояния протягивающих валов каретки, очистку фотоэлементов и смазку направляющих колонны. Изношенные резиновые покрытия валов приводят к проскальзыванию пленки и неравномерному преднатяжению. Замена валов рекомендуется каждые 12–18 месяцев при интенсивной эксплуатации.
- При упаковке паллет с грузами разной высоты полезно сохранять несколько программ обмотки в памяти контроллера. Это позволяет оператору быстро переключаться между режимами без повторной настройки. Модели с сенсорной панелью управления и цветным дисплеем делают этот процесс максимально удобным.
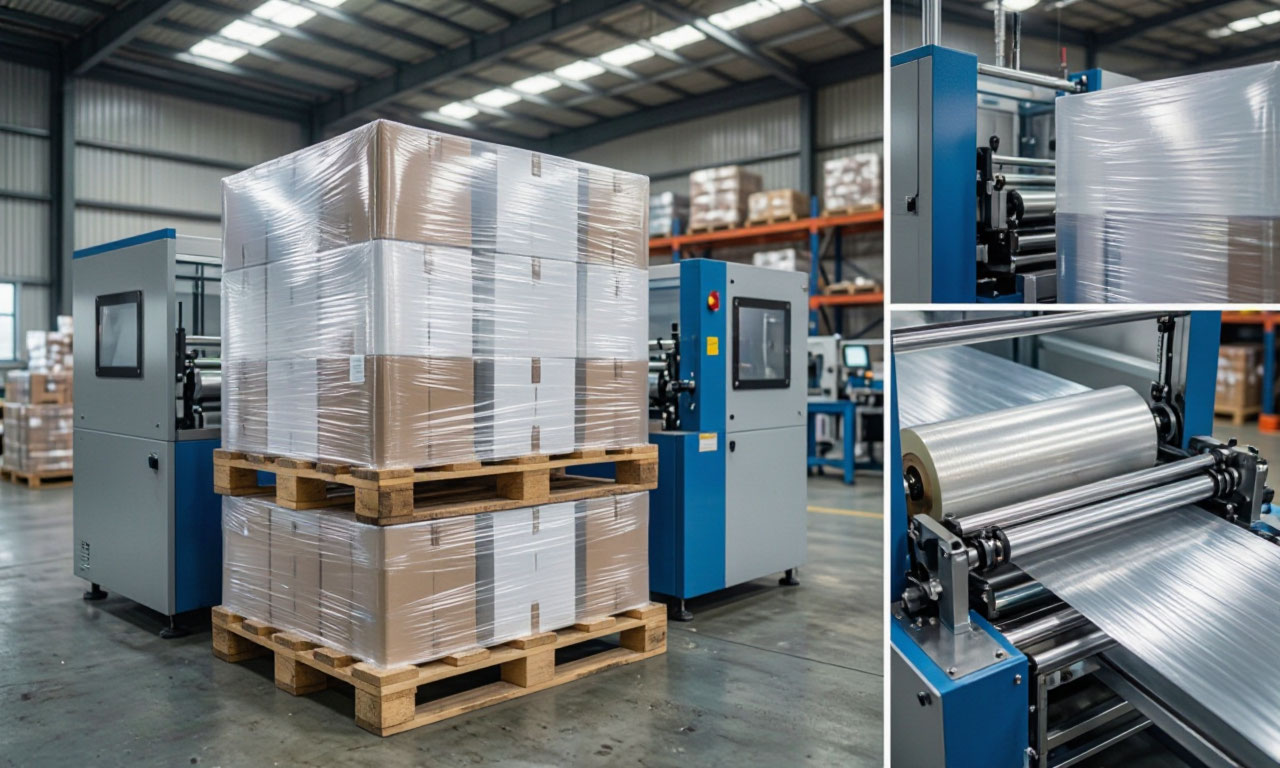
Контроль качества упаковки стоит проводить не реже одного раза в смену. Простой тест - попытка сдвинуть верхний ярус груза рукой после обмотки. Если груз смещается, необходимо увеличить количество витков в верхней зоне или повысить усилие натяжения. Если пленка рвется при попытке ее отогнуть, натяжение чрезмерно и требует снижения.
Заключение
Упаковочные станки в стретч-пленку представляют собой сбалансированную систему, где каждый элемент - от каретки намотки до угла перекрытия - влияет на конечный результат. Понимание взаимосвязей между преднатяжением, усилием натяжения и количеством витков позволяет не только обеспечить сохранность груза, но и оптимизировать расход пленки на 20–30%. Грамотный подбор оборудования с учетом конкретных логистических задач и характеристик грузов окупается за счет снижения потерь при транспортировке и сокращения эксплуатационных расходов.