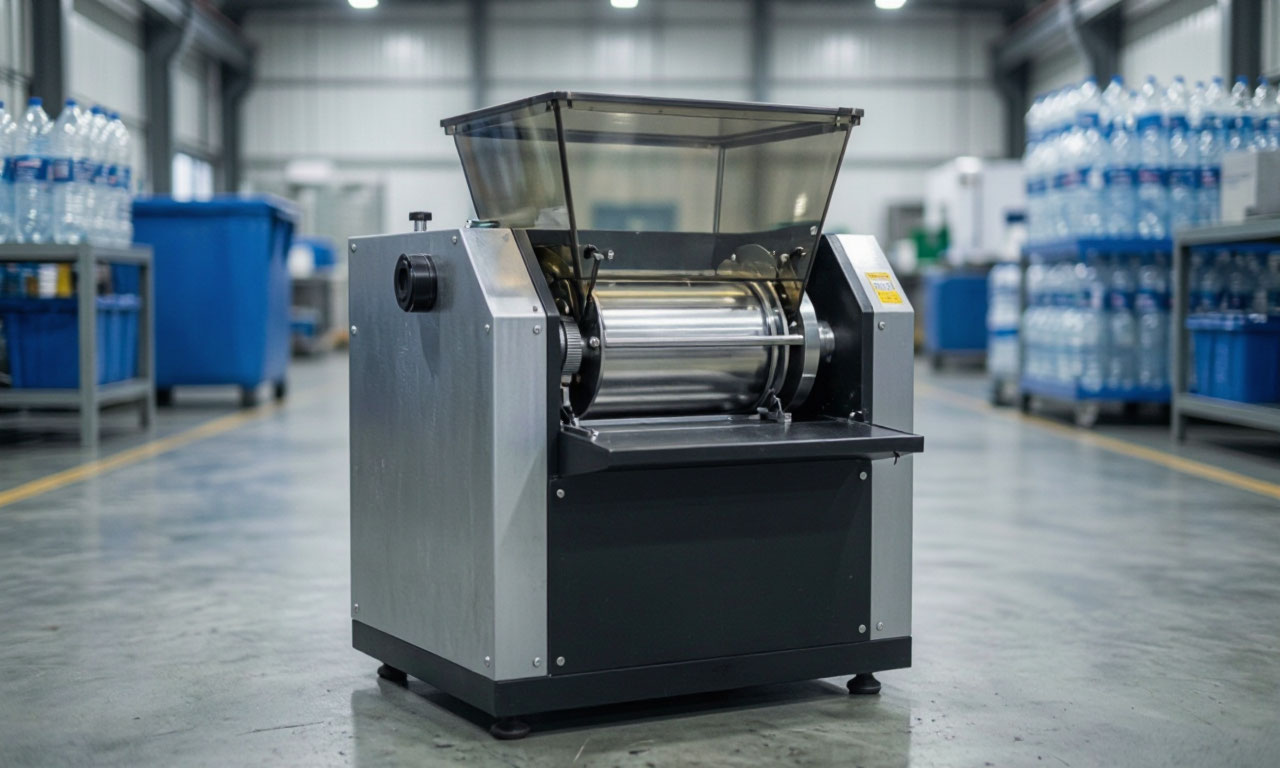
Переработка полимерных отходов перестала быть исключительно промышленной задачей. Малые производственные участки, лаборатории, мастерские аддитивной печати и небольшие пункты приёма вторсырья всё чаще нуждаются в компактном оборудовании, способном измельчать пластик непосредственно на месте его образования.
Мини шредер для пластика решает эту задачу, занимая минимум площади и потребляя умеренное количество энергии. Ниже рассмотрены конструктивные особенности таких машин, их ключевые узлы, технологические параметры и практические рекомендации по подбору и эксплуатации.
Что это мини-шредер для пластика
Мини-шредер это компактная машина для первичного уменьшения объёма полимерных отходов. В отличие от полноразмерных промышленных установок, занимающих несколько квадратных метров и оснащённых двигателями мощностью от пятнадцати киловатт, настольные модели размещаются на рабочем столе или небольшой площадке, подключаются к однофазной сети и обслуживаются одним оператором.
Конструктивно такой измельчитель включает загрузочный бункер, режущий узел с ножевым валом, статор с неподвижными ножами, приводной механизм и раму. Материал подаётся сверху, захватывается вращающимися ножами и разрушается между подвижными и неподвижными режущими элементами. На выходе получается измельчённая масса хлопья нерегулярной формы, пригодные для дальнейшей переработки.
Область применения мини-шредеров охватывает несколько сегментов. Лаборатории и исследовательские центры используют их для подготовки образцов перед испытаниями. Мастерские трёхмерной печати измельчают неудачные отпечатки и поддержки для последующей экструзии нити. Небольшие цеха перерабатывают литники, брак и обрезки непосредственно у термопластавтоматов. Пункты приёма вторсырья снижают транспортные расходы за счёт предварительного уплотнения пластика на месте.
Принцип работы и конструктивные особенности
Работа мини-шредера основана на сдвиговом разрушении полимерного материала. В зависимости от конструкции режущего узла различают одно- и двухвальные модели. Одновальные машины используют один вращающийся ротор с закреплёнными ножами и неподвижный статор; материал продавливается через калибровочную решётку, задающую размер выходной фракции. Двухвальные шредеры оснащены двумя встречно вращающимися валами, ножи которых захватывают и разрывают сырьё за счёт сочетания сдвига, разрыва и сжатия.
Двухвальная схема обладает важным преимуществом самозатягиванием материала. Вращающиеся навстречу друг другу валы самостоятельно втягивают сырьё в зону измельчения, что снижает риск обратного выброса и позволяет обрабатывать объёмные изделия без предварительной резки. Одновальные модели дают более однородную фракцию, поскольку размер частиц ограничен диаметром отверстий сменного сита.
Скорость вращения ножевого вала в мини-шредерах обычно составляет от десяти до тридцати оборотов в минуту. Низкая скорость вращения в сочетании с высоким крутящим моментом обеспечивает несколько практических преимуществ: снижается уровень шума, уменьшается пылеобразование, а двигатель и редуктор испытывают меньшие динамические нагрузки.
Крутящий момент на входном валу компактных двухвальных моделей достигает 1600–2900 Н·м, что позволяет перерабатывать твёрдые полимеры без остановки при кратковременных перегрузках.
Система управления мини-шредером строится на базе программируемого логического контроллера. Автоматика обеспечивает плавный пуск, защиту от перегрузки по току, реверс вала при заклинивании и автоматическое возобновление рабочего вращения после устранения препятствия. Для оператора предусмотрены режимы ручного и автоматического управления, что упрощает освоение оборудования.
Ножевой вал и статор: режущая система измельчителя
Режущий узел определяет производительность, качество измельчения и долговечность мини-шредера. Ножевой вал это массивный цилиндрический ротор, на котором закреплены подвижные ножи. В двухвальных моделях валы располагаются параллельно, а их ножи образуют взаимно смещённые ряды, обеспечивающие захват материала по всей ширине рабочей камеры.
Геометрия ножей подбирается под тип перерабатываемого пластика. Для твёрдых полимеров поликарбоната, АБС-пластика, полиамида применяются ножи с прямолинейной режущей кромкой и увеличенной толщиной. Для плёночных и мягких материалов используются крючкообразные профили, предотвращающие наматывание сырья на вал. Материалом для изготовления ножей служат легированные инструментальные стали, прошедшие закалку и низкотемпературную обработку.
Твёрдость режущей кромки достигает 58–62 единиц по Роквеллу, что обеспечивает длительную работу без переточки.
Статор неподвижная часть режущей системы. Он выполняется в виде гребёнки или набора отдельных ножей, закреплённых на корпусе измельчительной камеры. Зазор между подвижными и неподвижными ножами регулируется с помощью прокладок и составляет от 0,1 до 0,5 мм в зависимости от требуемой степени измельчения. Слишком большой зазор приводит к недоизмельчению и образованию крупных кусков; слишком малый к ускоренному износу кромок и повышенному энергопотреблению.
Статорные ножи испытывают значительные ударные нагрузки, особенно при попадании в камеру посторонних включений металлических скоб, камней или стекла. Для защиты дорогостоящего ножевого вала некоторые модели оснащаются сменными защитными пластинами и системой автоматического реверса, срабатывающей при превышении допустимого крутящего момента.
Бункер загрузки и система подачи материала
- Бункер загрузки выполняет две функции: направляет сырьё в зону измельчения и обеспечивает безопасность оператора. Форма и размеры загрузочного окна определяют максимальные габариты принимаемых изделий. Компактные модели оснащаются бункерами с окном от 120×200 мм до 600×500 мм.
- Для мини-шредеров характерна воронкообразная форма бункера с углом наклона стенок не менее 60 градусов. Такая геометрия предотвращает зависание материала и обеспечивает равномерную подачу. В некоторых конструкциях предусмотрены направляющие рёбра, разбивающие поток сырья на отдельные потоки и снижающие пиковые нагрузки на режущий узел.
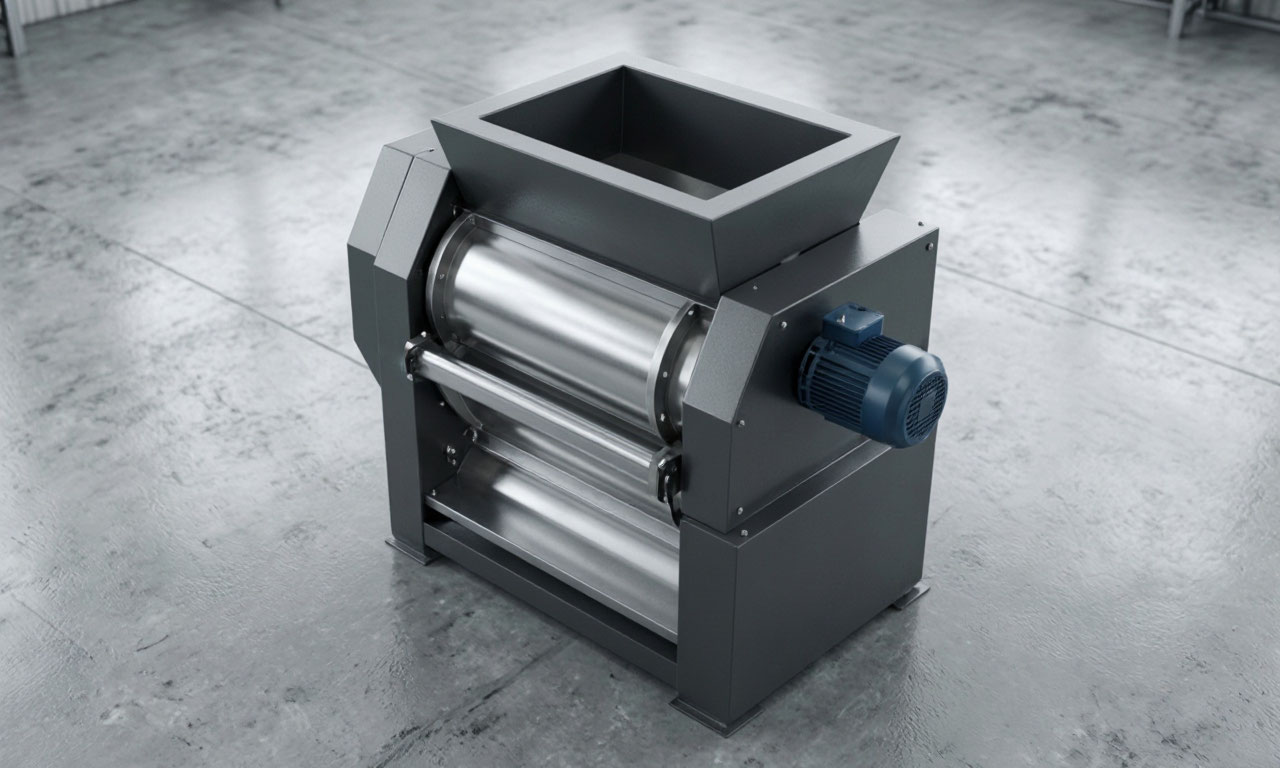
Бункер большого диаметра позволяет загружать изделия значительных размеров без предварительной подготовки. Это особенно важно при переработке канистр, ящиков и корпусных деталей. Съёмная конструкция бункера упрощает очистку и обслуживание измельчительной камеры. Крепление выполняется быстросъёмными защёлками или болтовыми соединениями с доступом без специального инструмента.
Безопасность эксплуатации обеспечивается несколькими конструктивными решениями. Загрузочное окно располагается на высоте, исключающей случайное попадание рук оператора в зону резания. Для мелких фракций применяются защитные экраны и отбойники. Некоторые производители оснащают бункеры датчиками наличия материала, автоматически останавливающими вал при прекращении подачи.
Грануляция и место мини-шреддера в технологической цепочке
Грануляция это процесс придания полимерному материалу формы мелких однородных частиц. В полной технологической цепочке переработки пластика мини-шредер занимает начальную позицию, выполняя предварительное измельчение. Полученные хлопья направляются на мойку, сушку и последующую грануляцию, где расплавляются и формуются в гранулы стандартного размера.
Однако не всякая линия переработки требует полноценной грануляции. Для небольших производств, работающих с чистыми отходами собственного образования, достаточно измельчения до состояния хлопьев, пригодных для непосредственной загрузки в экструдер или термопластавтомат. В этом случае мини-шредер выполняет функцию самостоятельного перерабатывающего оборудования, а не подготовительного звена.
Грануляция становится необходимой при работе с загрязнённым вторсырьём, смешанными полимерами или при необходимости получения товарного продукта, пригодного для продажи. Экструдер-гранулятор расплавляет измельчённый пластик, фильтрует расплав от механических включений и формирует гранулы через фильеру. Охлаждённые гранулы регранулят упаковываются и отправляются потребителю.
Фракция, степень измельчения и проходная способность
Фракция это размер частиц измельчённого материала, получаемых на выходе из шредера. Для мини-шредеров типичный диапазон фракции составляет от 1 до 20 мм. Размер частиц определяется диаметром отверстий калибровочной решётки, устанавливаемой под режущим узлом, и величиной зазора между ножами.
Степень измельчения характеризует отношение среднего размера исходного сырья к размеру получаемых частиц. Этот параметр зависит от трёх факторов: геометрии ножей, размера выходного сита и времени нахождения материала в измельчительной камере. Для большинства мини-шредеров степень измельчения составляет от 5:1 до 20:1. Более высокая степень требует увеличения времени обработки или установки сита с меньшими отверстиями, что снижает производительность.
Оптимальная фракция для последующей грануляции находится в диапазоне 8–12 мм. Слишком крупные частицы неравномерно плавятся в экструдере, создавая пульсации давления и снижая качество гранулята. Слишком мелкая фракция, напротив, приводит к повышенному пылеобразованию, затрудняет транспортировку пневмотранспортом и может спекаться в бункере гранулятора.
Исследования показывают, что размер частиц 10–20 мм обеспечивает наилучшую эффективность сортировки и минимизирует потери материала в виде мелочи.
Проходная способность это объём материала, который шредер способен переработать в единицу времени без потери качества измельчения и перегрузки привода.
Для настольных моделей проходная способность составляет от 5 до 50 кг/ч, для полупромышленных мини-шредеров от 50 до 450 кг/ч. Реальная проходная способность зависит от типа полимера: при переработке твёрдых материалов, таких как поликарбонат или АБС, производительность снижается на 20–30 процентов по сравнению с полиэтиленом низкой плотности.
Проходная способность лимитируется не только мощностью двигателя, но и объёмом измельчительной камеры. Чем больше камера, тем больше материала захватывается за один оборот вала и тем выше производительность. При выборе оборудования следует ориентироваться на паспортную производительность, заявленную для конкретного типа сырья, а не на максимальное значение, достигаемое на идеально подготовленном материале.
Регранулят и вторичное сырьё? Продукты переработки
Регранулят это продукт переработки пластиковых отходов, полученный путём расплавления измельчённого материала и последующего формования в гранулы. Регранулят является наиболее качественной формой вторичного сырья, поскольку прошёл стадии очистки, гомогенизации и фильтрации расплава.
Вторичное сырьё охватывает более широкий класс материалов, получаемых из отходов пластика. Помимо регранулята, к нему относятся агломерат спекшаяся масса измельчённых частиц, и флекс хлопья, получаемые непосредственно после измельчения без расплавления. Мини-шредер производит именно флекс, который может использоваться как конечный продукт или как промежуточное сырьё для грануляции.
Качество регранулята определяется несколькими факторами: чистотой исходного сырья, однородностью полимера, степенью измельчения и режимом грануляции. Присутствие примесей других полимеров снижает механические свойства регранулята. Загрязнения в виде этикеток, клея и пищевых остатков требуют обязательной мойки перед грануляцией. Для получения высококачественного регранулята рекомендуется сортировать отходы по типу полимера и использовать мини-шредер с регулируемым размером фракции.
Области применения регранулята постоянно расширяются. Из него производят упаковочную тару, корпусные детали бытовой техники, строительные профили, садовую мебель и элементы автомобильной отделки. При добавлении регранулята к первичному сырью в пропорции до тридцати процентов удаётся снизить себестоимость изделий без существенной потери эксплуатационных характеристик.
Советы по выбору мини-шредера
Выбор мини-шредера начинается с определения типа перерабатываемого материала. Твёрдые полимеры требуют высокого крутящего момента и износостойких ножей, мягкие плёнки специальной геометрии режущей кромки и защиты от наматывания. Универсальные модели справляются с широким спектром сырья, но уступают специализированным машинам в производительности на конкретном материале.
- Требуемая фракция. Если измельчённый материал будет загружаться в экструдер напрямую, достаточно сита с отверстиями 8–12 мм. Для продажи флекса потребителям, предъявляющим требования к однородности, необходима более тонкая настройка режущего узла и регулярная замена сит.
- Проходная способность. Расчёт ведётся от объёма отходов, образующихся в единицу времени. Запас производительности в 30–40 процентов позволяет компенсировать снижение эффективности при переработке твёрдых или загрязнённых материалов. Для лабораторных задач достаточно модели производительностью 5–10 кг/ч; для цеха с несколькими термопластавтоматами потребуется машина на 100–300 кг/ч.
- Стоимость владения. При оценке стоимости оборудования следует учитывать не только цену приобретения, но и расходы на эксплуатацию. Ножи относятся к быстроизнашиваемым элементам; их ресурс зависит от абразивности перерабатываемого пластика и наличия минеральных включений. Возможность переточки и повторного использования ножей снижает совокупную стоимость владения.
Обслуживание и продление срока службы оборудования
Регулярное обслуживание мини-шредера включает несколько обязательных процедур. После каждой смены производится очистка измельчительной камеры от остатков материала. Налипшие хлопья создают дополнительное сопротивление вращению и могут привести к заклиниванию вала при запуске.
Проверка зазора между подвижными и неподвижными ножами выполняется не реже одного раза в месяц. Увеличение зазора сверх допустимого значения приводит к росту крупных недоизмельчённых частиц. Регулировка производится прокладками без снятия ножевого вала.
Смазка подшипниковых узлов и редуктора выполняется в соответствии с рекомендациями производителя. Для мини-шредеров применяются пластичные смазки на литиевой основе, устойчивые к вибрационным нагрузкам и умеренным температурам. Превышение интервалов смазки ускоряет износ подшипников и увеличивает уровень шума.
Контроль состояния приводных ремней и цепей включает проверку натяжения и износа. Ослабленный ремень проскальзывает под нагрузкой, что снижает эффективную передачу крутящего момента и может привести к перегреву двигателя. Замена ремней производится комплектом для обеспечения равномерного распределения нагрузки.
Мини-шредер для пластика это компактное и энергоэффективное решение для первичного измельчения полимерных отходов. Конструкция машины, включающая ножевой вал, статор и бункер загрузки, обеспечивает надёжный захват и разрушение материала до фракции заданного размера. Проходная способность и степень измельчения регулируются в зависимости от типа сырья и требований последующих технологических операций.
Полученный флекс служит основой для производства регранулята вторичного сырья, пригодного для изготовления широкого спектра полимерных изделий. Использование мини-шредеров в локальных схемах переработки снижает логистические издержки, уменьшает объём отходов, направляемых на полигоны, и создаёт экономические стимулы для вовлечения пластика в повторный оборот.