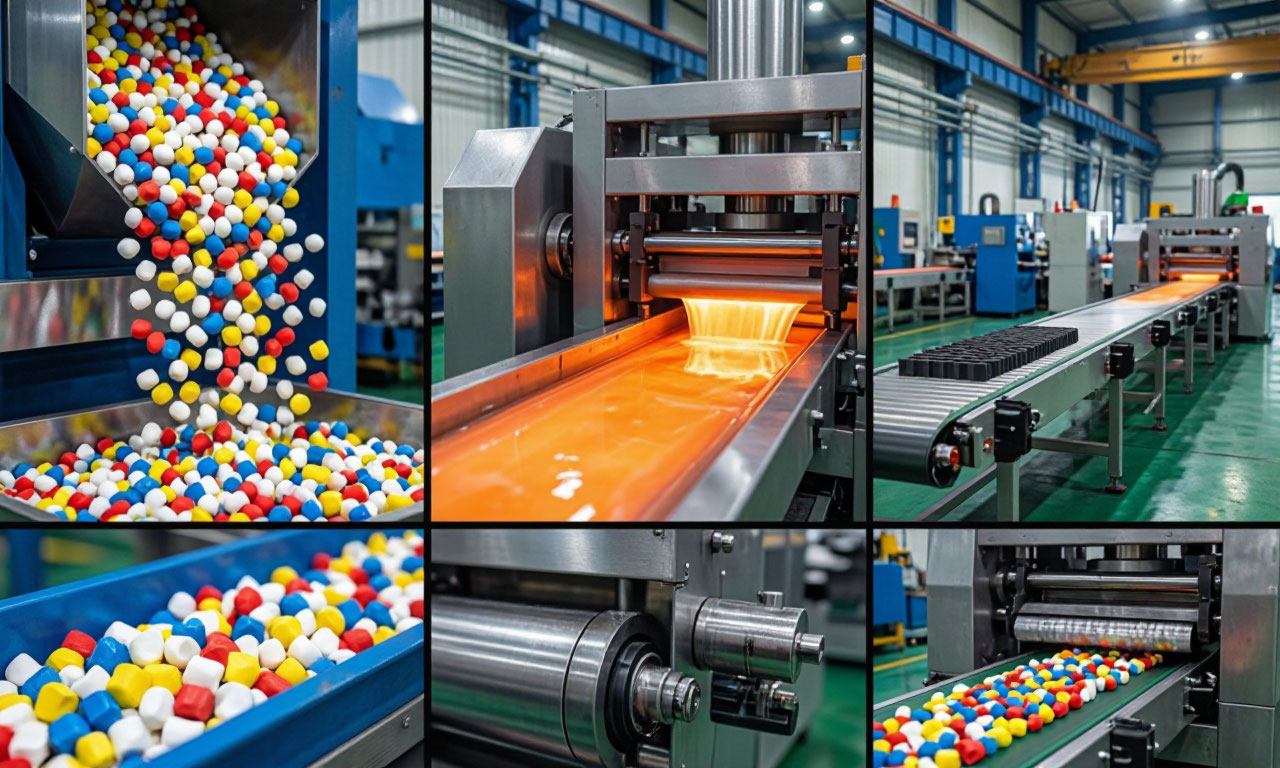
Современное производство пластмассовых изделий это сложный, процесс, объединяющий достижения химии полимеров, машиностроения и автоматизации https://vpmat.ru/zakaz.html. Заводы по переработке пластмасс выпускают продукцию широчайшего спектра от микроскопических деталей точной механики до крупногабаритных корпусных элементов и строительных профилей. Эффективность такого предприятия напрямую зависит от правильного выбора технологического метода, состояния парка оборудования и качества проектирования формующей оснастки.
Ниже детально рассматриваются основные аспекты организации современного производства.
Сырьевая база- термопласты и термореактопласты
Все полимерные материалы, используемые в промышленном производстве, делятся на две принципиально разные группы, различие между которыми определяет не только технологию переработки, но и стратегию всего производственного цикла.
Термопласты это полимеры, способные многократно переходить из твердого состояния в вязкотекучее при нагревании и обратно при охлаждении. Этот процесс обратим и не сопровождается необратимыми химическими изменениями. К типичным представителям относятся полиэтилен, полипропилен, полистирол, АБС-пластик, поликарбонат, полиамид. Такие материалы удобны в переработке, допускают повторное использование отходов и брака. При нагревании макромолекулы приобретают подвижность, материал плавится, а при охлаждении застывает, сохраняя приданную форму.
Именно эта обратимость делает термопласты основным сырьем для литья под давлением и экструзии.
Термореактопласты (реактопласты) ведут себя иначе. При нагревании они не плавятся, а претерпевают необратимую химическую реакцию отверждения сшивку макромолекул в пространственную сетку.
После завершения реакции материал теряет способность к повторному формованию. К реактопластам относятся фенопласты, аминопласты, эпоксидные и полиэфирные смолы. Переработка таких материалов ведется при строго контролируемом температурном режиме, а готовые изделия обладают повышенной теплостойкостью, жесткостью и химической стойкостью. Отходы реактопластов, в отличие от термопластичных, практически не поддаются повторной переработке в качестве сырья для формования.
Выбор между термопластом и реактопластом определяется требованиями к конечному изделию и экономикой производства. Термопласты доминируют в массовом выпуске потребительских товаров, упаковки, корпусных деталей бытовой техники и автомобильных компонентов. Реактопласты востребованы там, где необходима устойчивость к высоким температурам, агрессивным средам или где требуется особая жесткость конструкции при минимальной массе.
Сравнительная характеристика полимерных материалов и методов их переработки
| Материал | Тип полимера | Основной метод переработки | Возврат отходов в производство | Ключевое эксплуатационное свойство |
|---|---|---|---|---|
| Полиэтилен | Термопласт | Литье под давлением, экструзия | До 20–30 процентов | Эластичность и химическая стойкость |
| Полипропилен | Термопласт | Литье под давлением, экструзия | До 20–30 процентов | Теплостойкость и жесткость |
| Полистирол | Термопласт | Литье под давлением | До 20–30 процентов | Глянцевая поверхность изделия |
| Поликарбонат | Термопласт | Литье под давлением, экструзия | До 20–30 процентов | Высокая ударная прочность |
| Полиамид | Термопласт | Литье под давлением | До 20–30 процентов | Износостойкость и прочность |
| Фенопласт | Термореактопласт | Компрессионное прессование | Не перерабатывается | Теплостойкость и жесткость |
| Эпоксидная смола | Термореактопласт | Литьевое прессование | Не перерабатывается | Химическая стойкость |
Литьевая машина? Устройство и принцип действия
Центральным элементом любого цеха литья пластмасс под давлением является литьевая машина, или термопластавтомат (ТПА). Этот агрегат выполняет две основные функции: пластикацию материала перевод гранул в однородный расплав и впрыск этого расплава под высоким давлением в замкнутую полость формы.
Конструктивно современный ТПА состоит из двух основных узлов. Узел пластикации и впрыска включает материальный цилиндр с обогревателями, шнек (червяк), способный вращаться вокруг своей оси и совершать возвратно-поступательные движения, а также бункер для загрузки гранулированного сырья. Узел смыкания обеспечивает раскрытие и закрытие пресс-формы, создание и удержание запирающего усилия во время впрыска и выдержки. Именно усилие смыкания препятствует раскрытию формы под давлением расплава.
Принцип работы ТПА цикличен. Гранулы из бункера захватываются вращающимся шнеком и транспортируются вдоль обогреваемого цилиндра. Тепло от нагревателей и внутреннее трение при сдвиге материала постепенно расплавляют гранулы до вязкотекучего состояния.
Расплав накапливается в передней части цилиндра, оттесняя шнек назад. Когда набран необходимый объем, вращение прекращается, и шнек начинает работать как поршень: он движется вперед, выталкивая расплав через сопло в литниковую систему и далее в полость формы.
- После заполнения формы выдерживается давление подпитки, компенсирующее усадку материала при охлаждении. Затем шнек снова начинает вращаться, готовя следующую порцию расплава, а отливка тем временем застывает в форме. Форма раскрывается, специальные выталкиватели извлекают готовое изделие. Цикл повторяется.
- Современные ТПА автоматизированы практически полностью: управление температурой по зонам цилиндра, скоростью впрыска, давлением и временными параметрами осуществляется микропроцессорной системой.
Экструзия. Непрерывное формование профилей
Экструзия это метод переработки термопластов, принципиально отличный от литья под давлением. Если литьевая машина создает отдельные штучные изделия в замкнутой форме, то экструдер непрерывно выдавливает расплав через открытую профилирующую головку фильеру. На выходе получается изделие с постоянным поперечным сечением неограниченной длины.
Основной рабочий орган экструдера шнек, вращающийся внутри обогреваемого цилиндра. Гранулы полимера поступают в зону загрузки, захватываются витками шнека и перемещаются вдоль цилиндра. По мере продвижения материал уплотняется, плавится и гомогенизируется. В отличие от литьевого шнека, шнек экструдера не совершает осевых возвратно-поступательных движений он только вращается. Расплав продавливается через фильеру, форма поперечного сечения которой определяет профиль готового изделия.
Экструзионная технология лежит в основе производства труб, оконных профилей, кабельной изоляции, листов, пленок, а также используется для нанесения покрытий на провода и кабели. Фильера может иметь сложную геометрию, обеспечивающую равномерное распределение расплава по сечению. После выхода из фильеры изделие проходит калибрующее устройство, где окончательно формируются точные размеры, затем охлаждается и поступает на приемное устройство.
Ключевое преимущество экструзии непрерывность процесса и высокая производительность при выпуске длинномерных изделий. Экструзионная линия легко автоматизируется: от загрузки сырья до намотки готовой продукции в бухты или резки на мерные отрезки. Типичная экструзионная линия включает загрузочный бункер, одношнековый или двухшнековый экструдер, фильеру, калибратор, охлаждающую ванну, тянущее устройство и отрезной механизм.
Пресс-форма. Конструкция и назначение
- Пресс-форма это формующая оснастка, в которой расплав полимера приобретает окончательную геометрию изделия. Пресс-форма устанавливается на плитах ТПА и может содержать одну или несколько формообразующих полостей
- . От качества проектирования и изготовления пресс-формы в значительной степени зависят точность размеров, качество поверхности, производительность и себестоимость продукции.
Корпус пресс-формы состоит из двух основных частей: матрицы (неподвижной полуформы) и пуансона (подвижной полуформы). При смыкании между ними образуется замкнутая полость, повторяющая контуры будущего изделия. Внутри формы располагаются каналы охлаждения, по которым циркулирует вода или масло, отводящие тепло от расплава. Скорость и равномерность охлаждения напрямую влияют на усадку материала и коробление отливки.
Пресс-форма содержит литниковую систему совокупность каналов, по которым расплав поступает из сопла машины в формообразующую полость.
Центральный литниковый канал, по которому расплав входит в форму, переходит в разводящие каналы, а затем в впускные отверстия вкладыши. Литник это застывший остаток полимера в питающих каналах, который после извлечения отливки отделяется от изделия. Конструкция литниковой системы определяет гидравлическое сопротивление потоку, равномерность заполнения полостей и величину потерь давления.
Грат и литник- работа с технологическими отходами
Грат это тонкий слой полимера, образующийся в зазорах между смыкающимися частями пресс-формы под давлением расплава. Грат появляется по периметру изделия, в местах стыка полуформ, вокруг выталкивателей и в других зонах, где зазор превышает допустимый. Причинами образования грата могут быть недостаточное усилие смыкания, износ уплотняющих поверхностей формы, чрезмерное давление впрыска или избыточная текучесть расплава.
Удаление грата и литников обязательная операция финишной обработки литьевых изделий. На современных производствах эта задача решается несколькими способами. Для мелкосерийного производства используется ручной инструмент бокорезы, ножи, шлифовальные машинки.
В массовом производстве применяются автоматизированные установки: роботы-манипуляторы захватывают отливку после раскрытия формы и переносят ее в специальный блок отделения литников, где отливка отделяется от питающей системы механическим или пневматическим способом.
Минимизировать образование грата позволяет регулярный контроль состояния плоскости смыкания формы. Если грат появляется систематически, необходимо проверить усилие смыкания, износ уплотняющих поверхностей и температурный режим. Замена изношенных вкладышей и притирка смыкаемых поверхностей обходятся дешевле, чем постоянная ручная зачистка готовой продукции.
Литник после отделения от изделия не является отходом в полном смысле слова. Для термопластов застывшие литники собираются, измельчаются в дробилках до состояния гранул и возвращаются в производство в качестве вторичного сырья. Соотношение первичного и вторичного материала подбирается экспериментально с учетом требований к прочности и внешнему виду изделия. Как правило, доля вторичного сырья не превышает 20–30 процентов, поскольку повторная переработка приводит к частичной деградации полимера.
Усадка материала- учет и компенсация
Усадка материала это уменьшение линейных размеров отливки при охлаждении от температуры расплава до температуры окружающей среды. Все полимеры в той или иной степени подвержены усадке, величина которой колеблется от 0,3 до 3 процентов в зависимости от химической природы материала, степени наполнения, температуры формы и давления выдержки.
Усадка ключевой параметр при проектировании пресс-формы. Формообразующие размеры полости закладываются с учетом коэффициента усадки так, чтобы после остывания изделие имело требуемые чертежные размеры. Если усадку не учесть, готовая деталь окажется меньше расчетной. Если учесть неверно производство столкнется с необходимостью дорогостоящей доводки формы.
На величину усадки влияют несколько факторов. Температура расплава и формы: чем выше температура формы, тем медленнее остывает отливка, тем больше времени у полимерных цепей для релаксации и тем меньше остаточные напряжения. Давление выдержки: повышенное давление подпитки в период охлаждения частично компенсирует объемную усадку, "допрессовывая" материал в полость. Толщина стенки: массивные участки остывают медленнее и дают большую усадку, чем тонкие.
Для компенсации усадки в цикле формования предусмотрена стадия выдержки под давлением. Шнек остается в переднем положении, поддерживая давление в форме и подавая дополнительные порции расплава по мере сокращения объема остывающего материала. Величина и продолжительность этой выдержки подбираются опытным путем для каждого конкретного изделия и материала.
При освоении новой пресс-формы всегда заказывайте пробные отливки и измеряйте фактические размеры через 24 часа после литья, поскольку часть усадки происходит уже после извлечения изделия из формы. Полученные данные позволяют скорректировать режим или, при необходимости, внести изменения в конструкцию формы.
Цикл формования: последовательность операций
Цикл формования это совокупность последовательных операций, повторяющихся от отливки к отливке. Понимание структуры цикла необходимо для оптимизации производительности ТПА и стабильности качества продукции. Длительность цикла измеряется в секундах и складывается из времени смыкания формы, впрыска, выдержки под давлением, охлаждения, раскрытия формы и извлечения изделия.
Цикл начинается с смыкания полуформ. Узел смыкания развивает усилие, достаточное для удержания формы закрытой под давлением впрыска. Затем сопло ТПА прижимается к литниковой втулке, и шнек совершает поступательное движение, заполняя форму расплавом. Скорость впрыска может быть многоступенчатой: сначала высокая для быстрого заполнения, затем сниженная для предотвращения гидроудара и равномерного распределения материала.
После заполнения полости начинается стадия выдержки под давлением. Шнек продолжает давить на расплав, компенсируя усадку. Длительность выдержки должна быть достаточной для затвердевания впускных каналов литника после этого давление в полости перестает передаваться, и дальнейшее удержание шнека в переднем положении теряет смысл. Затем следует охлаждение: отливка затвердевает до состояния, позволяющего извлечь ее без деформации.
Охлаждение может занимать до половины общего времени цикла, поэтому оптимизация системы охлаждения формы важнейший резерв повышения производительности.
Завершающая стадия раскрытие формы и извлечение отливки. Выталкивающие штифты снимают изделие с пуансона, манипулятор переносит его в накопитель. Форма смыкается снова, и цикл повторяется. Автоматизация этого процесса позволяет одному оператору обслуживать несколько ТПА одновременно.
Структура цикла формования и контролируемые параметры
| Стадия цикла | Назначение | Контролируемый параметр | Влияние на качество | Типичный дефект при нарушении |
|---|---|---|---|---|
| Смыкание формы | Создание замкнутой полости | Усилие смыкания | Герметичность формы | Грат по периметру изделия |
| Впрыск | Заполнение полости расплавом | Скорость и давление впрыска | Равномерность заполнения | Недоливы, спаи, гидроудар |
| Выдержка под давлением | Компенсация усадки материала | Давление и время подпитки | Точность размеров | Раковины, пустоты внутри стенки |
| Охлаждение | Затвердевание отливки | Температура формы и время | Стабильность геометрии | Коробление, остаточные напряжения |
| Раскрытие и извлечение | Съем готового изделия | Скорость выталкивания | Целостность поверхности | Задиры, следы выталкивателей |
Термореактопласты! Особенности переработки
Переработка термореактопластов строится на иных физико-химических принципах. Материал поступает в форму в виде порошка или предварительно спрессованных таблеток, а не в виде расплава. Формование происходит при повышенной температуре: под действием тепла и давления в материале запускается необратимая реакция отверждения. Продукт реакции сетчатый полимер, неспособный к повторному плавлению.
Основные методы переработки реактопластов компрессионное прессование и литьевое прессование. При компрессионном прессовании материал загружается непосредственно в открытую полость матрицы, после чего пуансон опускается и сжимает массу, одновременно нагревая ее. При литьевом прессовании материал сначала пластифицируется в отдельной камере, а затем впрыскивается в закрытую горячую форму, где отверждается.
Цикл формования реактопластов существенно длиннее, чем у термопластов, поскольку включает время, необходимое для завершения химической реакции отверждения. Ускорить процесс можно повышением температуры формы, однако чрезмерный нагрев приводит к преждевременному отверждению поверхностных слоев и дефектам. Оптимальный температурный режим подбирается индивидуально для каждого состава.
Отдельная сложность усадка реактопластов, которая складывается из термического сжатия и химической усадки, обусловленной изменением плотности материала при сшивке. Химическая усадка может достигать нескольких процентов, что требует тщательного учета при проектировании формующей оснастки. Кроме того, отвержденный материал хрупок и склонен к растрескиванию при извлечении из формы, если температурный режим подобран неверно.
Организация производства и практические аспекты
Эффективное производство пластмассовых изделий строится на сбалансированной работе всех участков: склада сырья, цеха переработки, участка финишной обработки и сборки, складского хозяйства. Гранулированное сырье хранится в условиях контролируемой температуры и влажности, поскольку некоторые полимеры (полиамиды, поликарбонаты) активно поглощают влагу из воздуха, что приводит к дефектам при переработке. Перед подачей в ТПА такое сырье проходит сушку в специальных сушильных шкафах.
Отдельного внимания заслуживает организация участка подготовки вторичного сырья. Дробилки для литников и бракованных изделий устанавливаются в непосредственной близости от литьевых машин, что сокращает транспортные операции. Измельченный материал смешивается с первичным сырьем в заданной пропорции с помощью дозирующих устройств. Контроль качества вторичного сырья обязательная процедура: загрязнение, разнородность состава или избыточная влажность могут свести на нет все преимущества экономии.
Ведите журнал параметров литья для каждой пресс-формы и каждого материала. Фиксируйте температуры по зонам цилиндра, давление впрыска и выдержки, время охлаждения. Эти данные позволяют быстро восстановить режим после переналадки оборудования или перехода на новую партию сырья. Без такой документации настройка каждый раз превращается в длительный эксперимент с непредсказуемым результатом.
Современный завод по производству пластмассовых изделий немыслим без автоматизированных систем управления. Микропроцессорные контроллеры ТПА обеспечивают воспроизводимость параметров цикла, системы машинного зрения контролируют геометрию и внешний вид отливок, роботизированные манипуляторы выполняют извлечение и упаковку изделий. Комплексная автоматизация не только снижает долю ручного труда, но и повышает стабильность качества, что критически важно при работе с ответственными заказчиками.
Так и что в итоге?
Проектирование и запуск производства пластмассовых изделий требует системного подхода, в котором технология переработки, конструкция оснастки и организация производственных процессов рассматриваются как единое целое. Ошибки на стадии проектирования пресс-формы или неправильный выбор материала обходятся значительно дороже, чем инвестиции в качественное оборудование и квалифицированный персонал.
Выбор между литьем под давлением и экструзией определяется геометрией изделия и объемами выпуска. Литье незаменимо для объемных деталей сложной формы, экструзия для длинномерных профилей и пленок. В обоих случаях ключевыми параметрами остаются температурный режим, давление и скорость охлаждения.
Контроль усадки, минимизация грата и грамотное использование литников как вторичного сырья три практических направления, где производственник может добиться ощутимого снижения себестоимости без ущерба для качества. Точный учет усадки на этапе проектирования формы, своевременное обслуживание смыкаемых поверхностей и организация замкнутого цикла переработки отходов формируют основу экономически устойчивого производства.